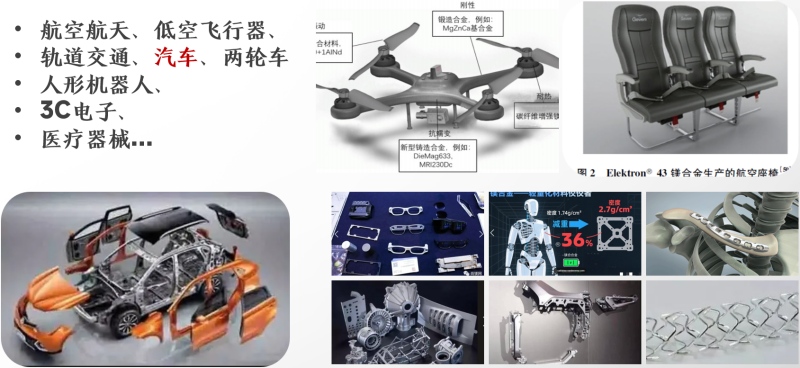
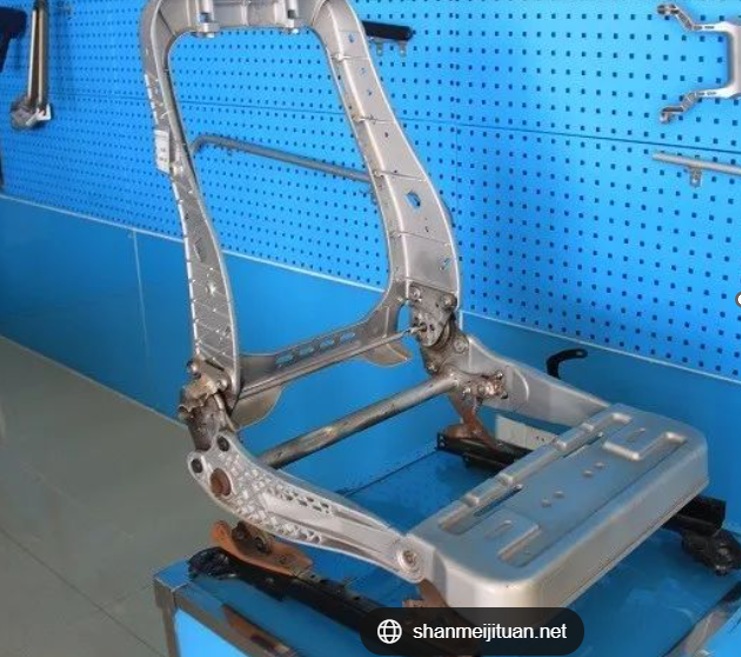
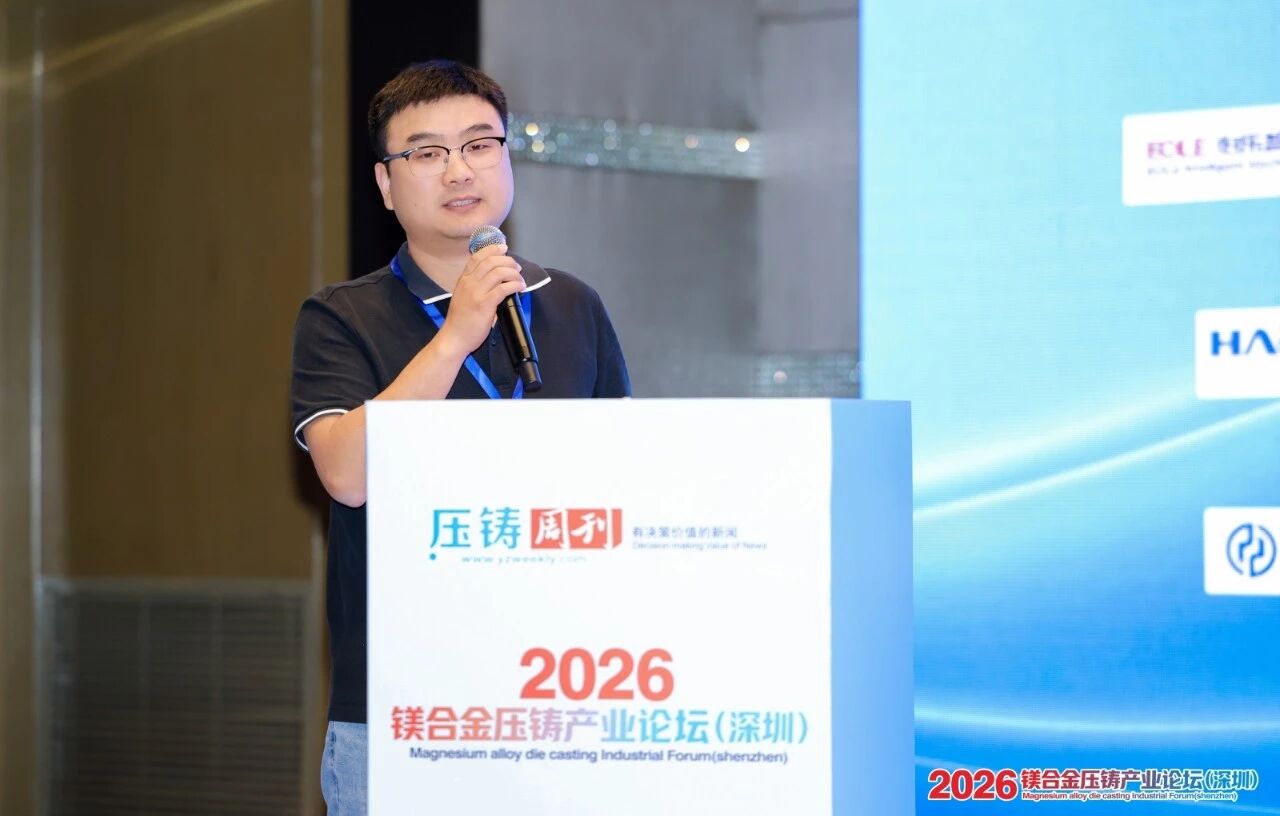
 江淮汽车高级工程师尚红标先生在“2026 镁合金压铸产业论坛(深圳)”上作报告 在汽车产业电动化、碳中和转型浪潮下,轻量化已经成为降低燃油车油耗、提升电动汽车续航里程、优化整车性能的重要技术路线。镁合金凭借低密度、良好减振性能、优异电磁屏蔽能力,是汽车轻量化极具发展潜力的轻质金属材料。 江淮汽车高级工程师尚红标先生在“2026 镁合金压铸产业论坛(深圳)”所作《车用镁合金压铸零部件的应用》报告,梳理了车用镁合金百余年发展历程,剖析应用现状与现存技术瓶颈,对产业化前景做出研判。 镁合金应用场景广泛,覆盖航空航天、低空飞行器、轨道交通、汽车、两轮车、人形机器人、3C 电子、医疗器械等领域。汽车是镁合金最主要下游,国内车用镁合金用量占镁合金总用量一半以上。车用镁合金相关研究与应用探索已逾百年,但长期受耐蚀性不足、高温蠕变性能差、塑性加工窗口窄、异质连接难度大、成本波动、供应链稳定性不足等问题制约,单车镁合金用量长期低于早期行业预期,未能实现如铝合金一般的大范围普及。
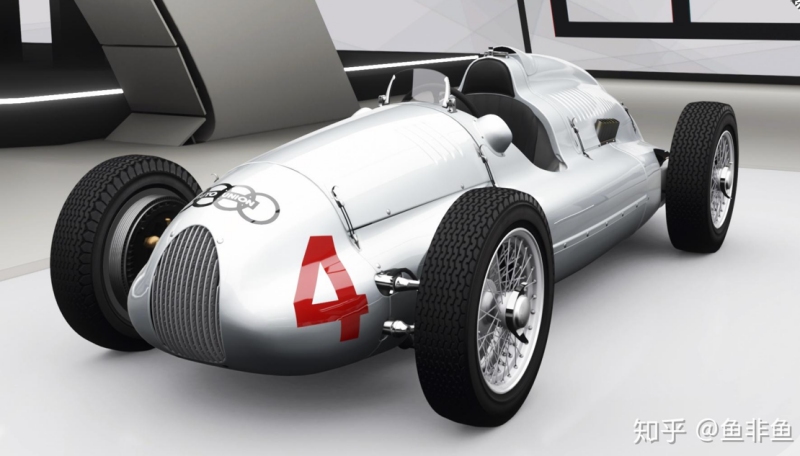
镁合金应用领域 随着高纯镁合金、稀土耐热镁合金、Ca 系低成本合金等材料技术迭代,叠加半固态成型、超大一体化压铸、微弧氧化复合涂层、摩擦固相连接等工艺持续进步,再加上新能源汽车座舱骨架、电池壳体、电机壳体等新场景的需求拉动,车用镁合金产业迎来新一轮产业化加速阶段。 跨越百年:车用镁合金的四个发展阶段 车用镁合金产业发展可划分为四个阶段,行业在实践中不断认知材料特性,适配汽车实际工况。 早期应用阶段(1920s 1960s):赛车与风冷发动机零件探索 汽车镁合金最早可追溯至 20 世纪 10 年代的赛车发动机活塞。1925 年德国实现镁合金压铸活塞工业化;20 世纪 30 年代,大众甲壳虫批量搭载镁合金发动机缸体、变速箱壳体,单车镁用量接近 20 kg,标志镁合金正式进入量产乘用车供应链。
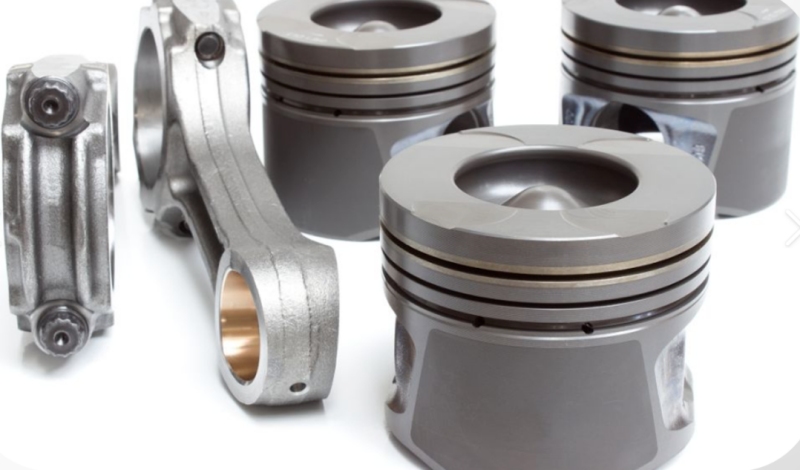
镁合金最早于20 世纪 10 年代应用在赛车发动机活塞
镁合金压铸活塞 该阶段主要采用 Mg Al 系基础合金,没有高纯化控制,Fe、Ni、Cu 杂质含量高,耐蚀性较差;产品多用于风冷发动机壳体、活塞、变速箱外壳等非严苛腐蚀环境下的压铸件;成型以普通冷室压铸为主,缺少系统的表面防护体系。受二战后能源价格、镁冶炼成本、腐蚀失效多重因素叠加影响,应用场景受限,未能实现规模持续扩张。 规模化尝试阶段(1970s 1990s):北美主机厂推动压铸零件普及 20 世纪 70 年代迎来车用镁合金历史应用峰值。北美、欧洲车企大规模将 AZ91D 压铸镁合金应用在动力总成壳体、方向盘骨架、仪表板支架、座椅骨架等零部件;方向盘骨架是该阶段最成功、延续至今的经典零件。AZ91D 凭借优良铸造流动性与综合力学性能,成为汽车压铸镁合金的基准牌号。
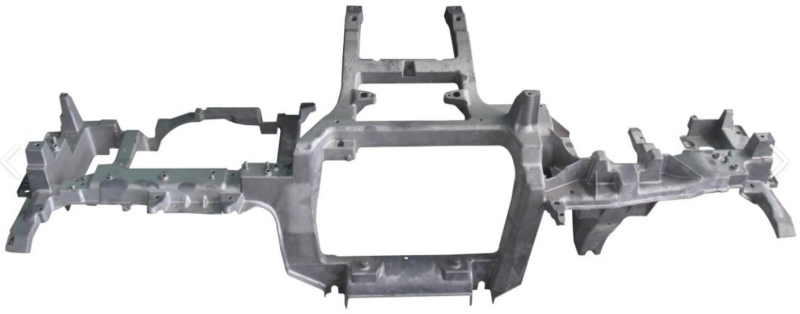
镁合金仪表板支架
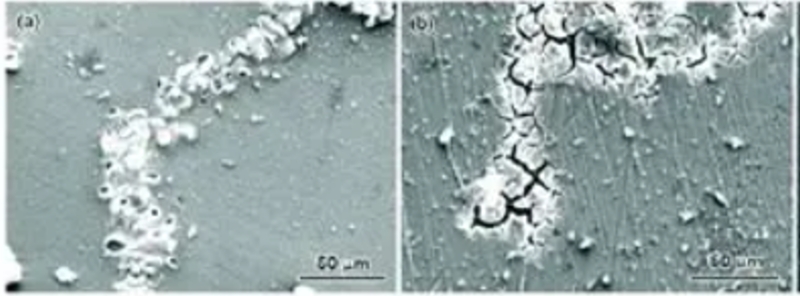
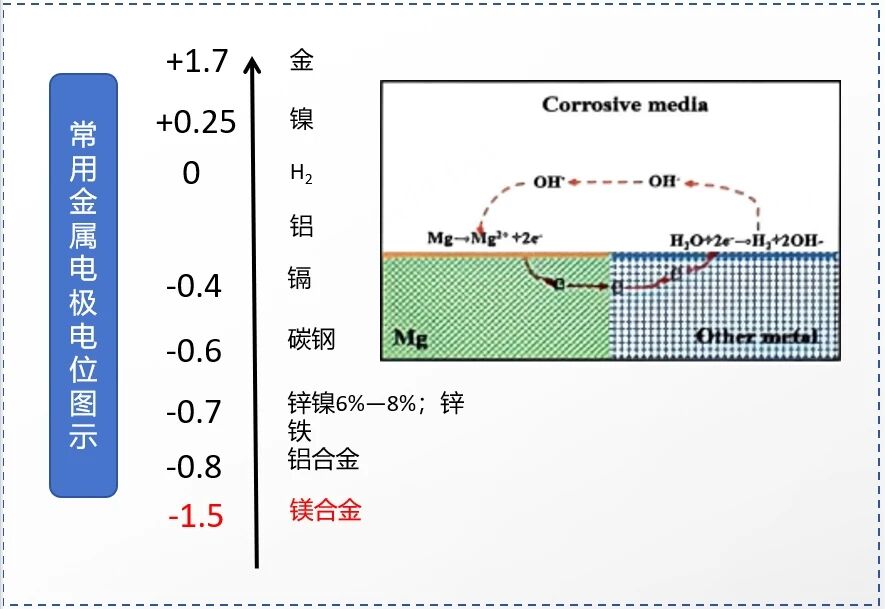
镁合金方向盘骨架 同期行业开发 AM 系列、AS 系列镁合金,试图改善高温蠕变问题,适配变速箱、发动机高温工况。但 Mg Al 系合金在120 ℃以上长期服役时,β Mg₁₇Al₁₂相易发生晶界软化,蠕变失效突出,难以长期用于动力系统高温承载件。这一时期学术界明确镁合金两大核心短板:电偶腐蚀敏感性、高温蠕变性能不足。
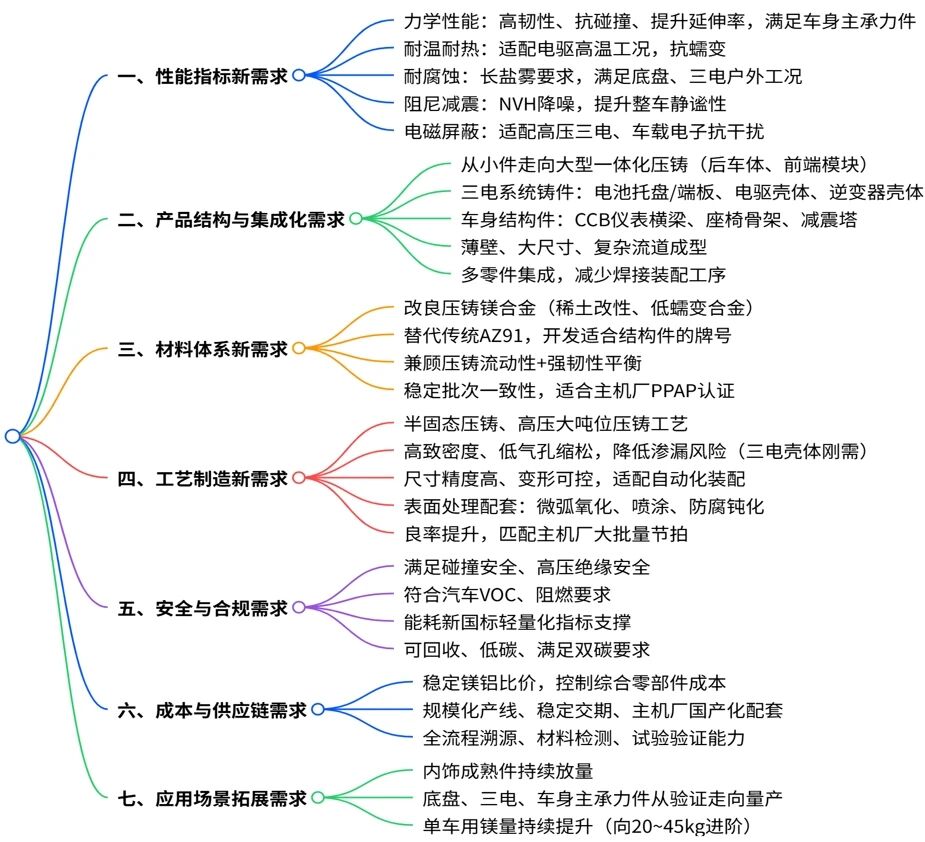
镁合金电偶腐蚀情况 本阶段得到关键结论:镁合金适合形状复杂、减振要求高、载荷适中的非高温压铸件,但原生 AZ 系合金无法满足动力总成高温长期服役需求。 技术瓶颈与产业收缩阶段(2000s 2015):预期落空与理性回调 21 世纪初期,国际镁协会、欧美车企提出 “单车镁用量 50 kg” 的预期,该目标并未实现,主要约束来自四方面: 1)腐蚀失效:镁标准电极电位极低,与钢、铝、铜等异质材料接触极易发生电偶腐蚀;常规磷化、钝化防护寿命无法满足整车 10 15 年服役周期; 2)耐热短板:AZ、AM 系列耐热性能不足,变速箱、发动机壳体的应用反复受限; 3)成本:原生镁锭价格波动大,压铸良率偏低,表面处理、检测成本高于铝合金; 4)连接难题:镁和钢、铝异种材料焊接易生成脆性金属间化合物;螺纹紧固、铆接容易产生应力集中,同时存在电偶腐蚀风险。 该阶段研发重心转向耐热镁合金开发,Mg RE 稀土系(WE43、WE54)、Mg Si、Mg Ca 系合金相继被提出。WE 系列合金在200 ℃附近具备优良耐热与强韧性,但稀土元素成本高,难以在民用汽车大规模推广。国内重庆大学、上海交大、北京科技大学等科研团队围绕合金化、高纯净化、腐蚀机理开展系统研究,积累大量基础成果,但产业化落地缓慢。 此阶段镁合金汽车件仅维持小批量应用,产品集中于方向盘骨架、部分仪表支架、车灯壳体,单车用量普遍仅数千克。 新能源驱动新一轮产业化窗口期(2016 至今):座舱一体化与三电场景拓展 新能源汽车不再依赖传统内燃机高温动力总成,座舱、电池包、电机壳体、逆变器壳体、底盘附件等新场景,对材料的需求从 “高温蠕变” 转向 “轻量化、减振、电磁屏蔽、结构一体化”,与镁合金的材料优势高度匹配。 1)座舱大尺寸一体化压铸件:中控骨架、仪表板集成支架、座椅大框架,采用半固态压铸、真空压铸、大型一体化压铸工艺,减重可达 15% 20%;国内多家新能源车企开展量产试点,单车镁用量提升至 15 25 kg 级别; 2)三电壳体探索:电机壳、电池上盖、储能壳体,发挥镁合金电磁屏蔽、导热、减振的材料特性; 3)合金路线优化:无稀土 Ca 系合金、高纯 AZ 合金、低稀土 WE 改良合金、Mg Li 超轻合金并行开展研究; 4)工艺升级:半固态注射成型、流变压铸、挤压铸造、锻轧变形镁合金板材 / 型材逐步进入样件验证阶段;微弧氧化 (MAO/PEO)+ 有机封闭复合涂层、自修复涂层体系大幅提升盐雾寿命;摩擦搅拌焊、自冲铆接、绝缘隔离连接方案缓解电偶腐蚀矛盾; 5)政策引导:我国依托全球原镁产能优势,建成覆盖原镁冶炼、合金熔铸、压铸、表面处理、零部件制造的完整产业链;《节能与新能源汽车技术路线图 2.0》将镁合金轻量化列为重要发展方向; 6)成本改善:镁合金成本企稳,稳定低于铝合金。 车用镁合金压铸件应用需求与现实边界 整车端对镁合金压铸件形成七大维度需求:性能指标新需求、产品结构与集成化需求、材料体系新需求、工艺制造新需求、安全与合规需求、成本与供应链需求、应用场景拓展需求。
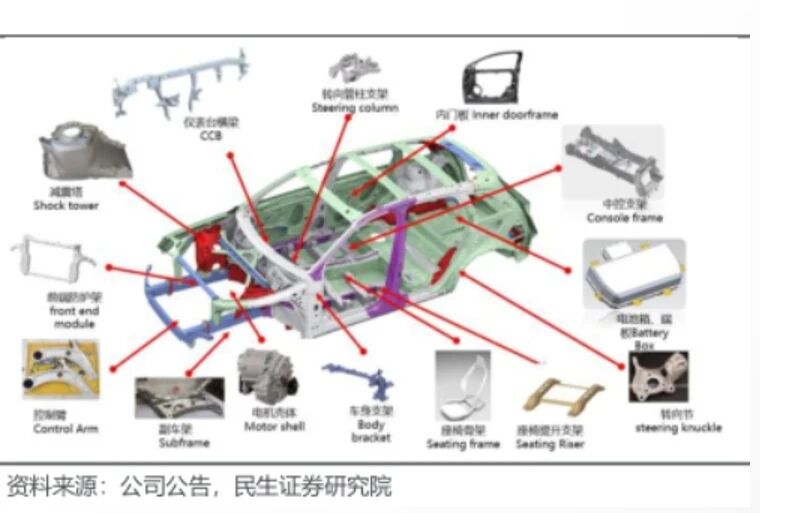
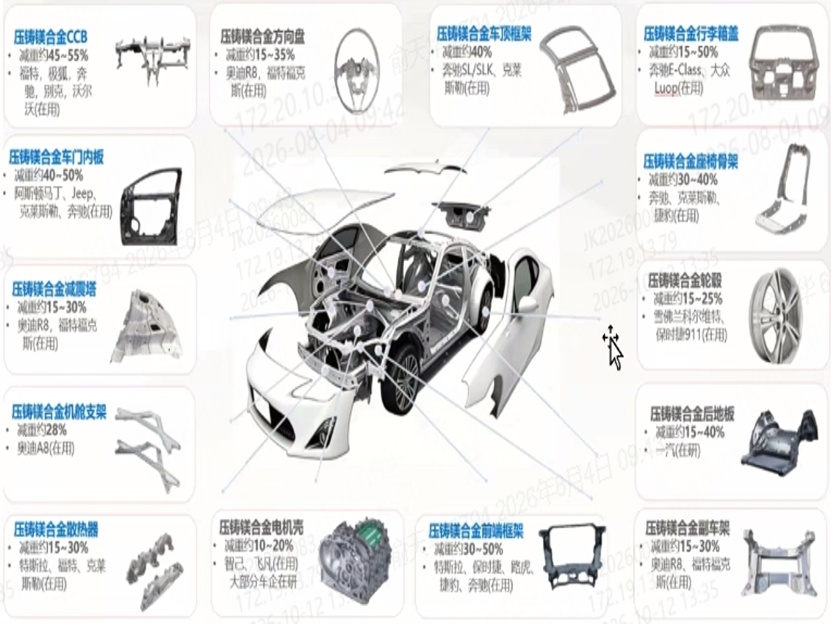
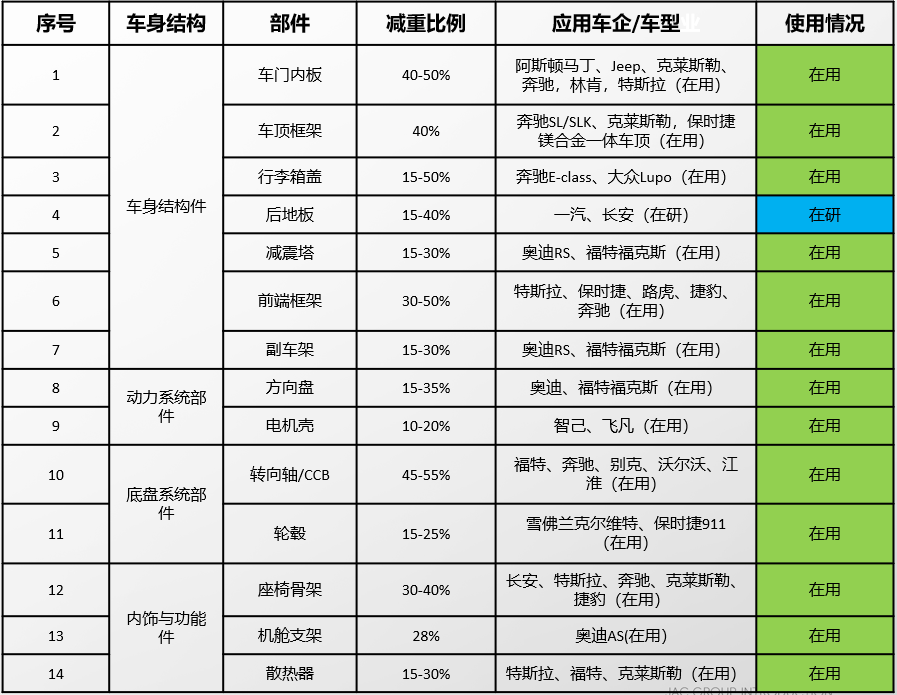
整车端对镁合金压铸件形成七大维度需求 性能层面要求高韧性抗碰撞、耐温抗蠕变、长盐雾耐腐蚀、阻尼降噪、电磁屏蔽;产品上由小件向大型一体化压铸演进;材料端需要改良压铸镁合金牌号;制造端追求高致密度、低气孔缩陷、尺寸精度可控;同时满足碰撞安全、高压绝缘、VOC、阻燃、低碳可回收;供应链要稳定铝镁比价,实现主机厂国产化配套;应用场景由内饰件向底盘、三电主承力件验证迭代,推动单车用镁量向 20 45 kg 进阶。 零部件落地现状:车门内板、车顶框架、行李箱盖、减震塔、前端框架、副车架、方向盘骨架、电机壳、转向轴 CCB、轮毂、座椅骨架、机舱支架、散热器等已经装车应用,减重区间 15% 50%。
镁合金在汽车的应用部位 大型一体化车身件、电池包壳体、电驱壳体、底盘承载类镁合金压铸件尚处于开发验证阶段,暂未规模化应用。这类高压主承力大件,对耐蠕变、耐腐蚀、气密防渗、碰撞安全要求严苛,仍需要持续开展整车试验与主机厂认证。
整车试验与主机厂认证 当前增量集中在仪表板横梁、方向盘骨架、座椅骨架、电驱壳体等内饰及三电壳体件;潜在应用对象为一体化后车体、减震塔、前端模块、电池包壳体等车身大型承力结构件,行业正从内饰非承载件向车身主承载一体化大件开展拓展验证。
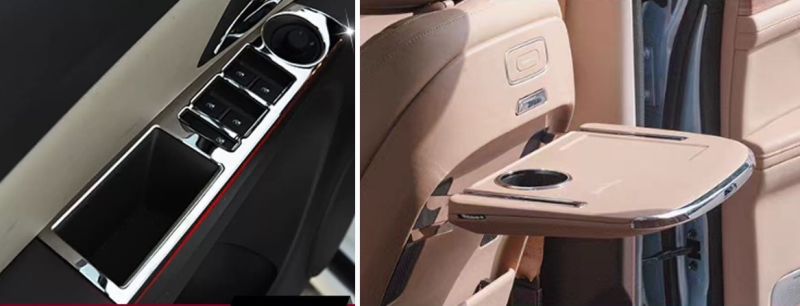
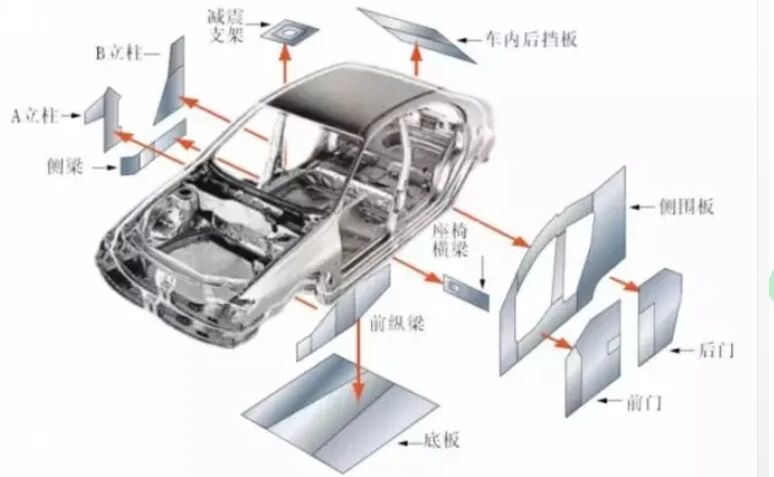
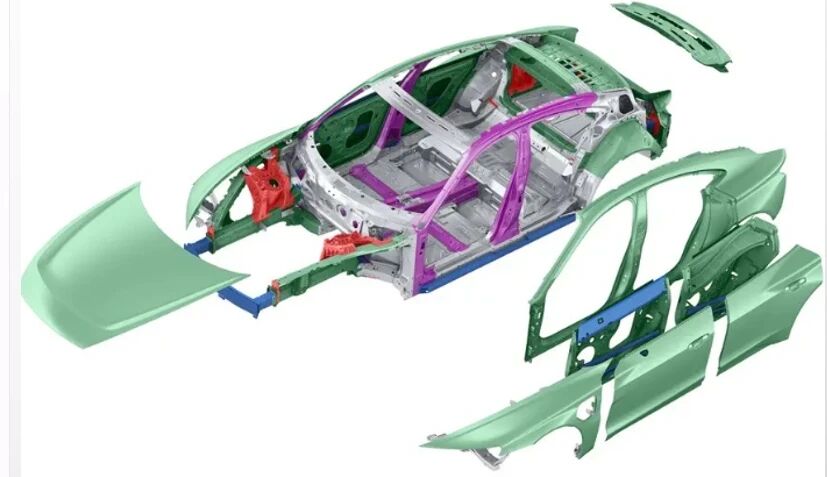
内饰件具备替代铝合金的潜力 镁合金并不能无差别替代铝合金。镁合金冲压钣金用于替代铝合金覆盖件虽有轻量化优势,但室温塑性差、冲压窗口窄、回弹大,防腐与表面涂装管控难度高,仅适合小曲率、浅拉延内饰覆盖件;外车身 A 级面覆盖件产业化难度极高,暂不具备替代条件。 - 探索应用区域:浅拉延覆盖件、门内板装饰盖板、机舱非外观护板(造型平缓、无深拉延、非 A 级外观面); - 低可行性区域:车门外板、翼子板、引擎盖等外车身 A 级面覆盖件(复杂曲面、深拉延,对外观、抗凹、耐久指标要求严苛)。
不同部件对镁合金性能有明确差异化要求: - 车身结构件 高强高韧:兼顾抗拉强度、延伸率,同时满足大型薄壁充型能力; - 三电 / 动力部件 抗高温蠕变:电驱壳体、电池托盘长期处于120 180 ℃工况,需要提升高温抗蠕变能力,避免长期载荷作用下发生尺寸蠕变变形; - 可靠性 高耐蚀:从基体源头降低腐蚀速率,降低电偶腐蚀敏感性,减少后端表面处理成本; - 低成本:稀土可以提升性能但推高成本,需要依靠廉价合金元素实现性能提升,匹配主机厂大规模量产的成本诉求。 防腐分为四大核心诉求:本体防腐(提升基体本身耐蚀);表面涂层(车身盐雾目标>1000 h,满足底盘、三电户外车规要求,提升涂层韧性降低破损腐蚀风险);解决镁与钢铝连接带来的电偶腐蚀;实现防腐工艺降本。 产线适配是产业化关键堵点:镁合金化学活性高,与钢铝白车身共线电泳时,易被前处理药液腐蚀,产生起泡、针孔缺陷,镁离子会污染槽液;异材接触进一步触发电偶腐蚀,制约共线生产。 报告专家给出行业对策:采用弱腐蚀无铬转化膜,做好异材绝缘隔离,优化电泳工艺参数,完成腐蚀可靠性验证,实现镁构件随白车身共线电泳。 除此以外,产线适配还面临多重堵点:结构匹配、异材连接防腐、焊接工艺兼容、机加工安全防护、气密性检测、工装夹具适配、返修与在线质控体系改造,改造需要兼顾原有产线节拍、改造成本以及整车可靠性。
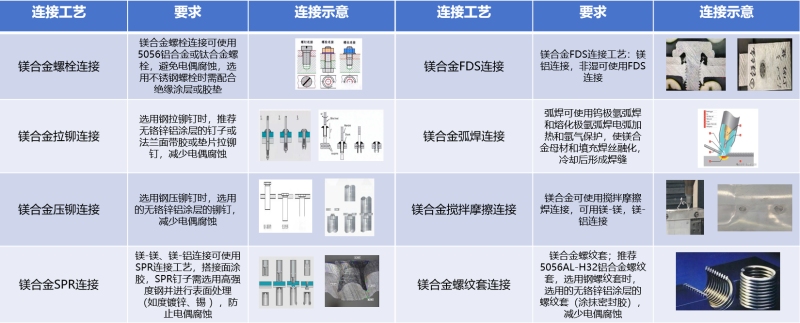
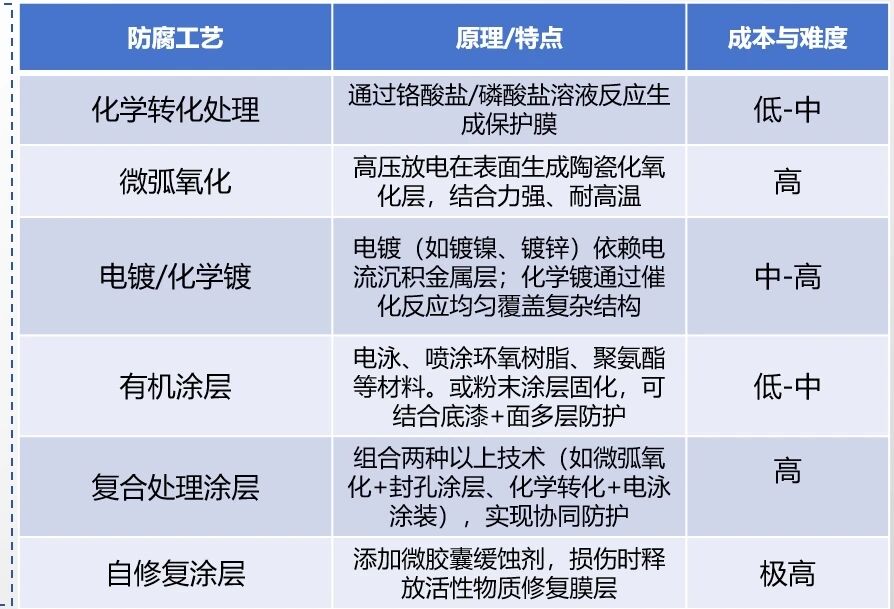
镁合金连接工艺的验证 异种材料连接工艺特点:铆接适配性强、工艺成熟;搅拌摩擦焊接头质量优异,但设备成本高;粘接可以阻隔电偶腐蚀,但性能易受温湿度影响;螺栓连接拆装便捷,但必须做好绝缘隔离。螺栓连接、拉铆、压铆、SPR、FDS、弧焊、搅拌摩擦焊、螺纹套等连接方式,均需要通过紧固件材质选型、无铬锌铝涂层、绝缘垫片、搭接面涂胶等手段抑制电偶腐蚀。 各类防腐工艺特点:化学转化膜成本较低、膜层薄,适合涂装打底;阳极氧化 / 微弧氧化膜层硬度高、耐蚀耐磨,但微弧氧化成本偏高;电镀 / 化学镀导电性好,但存在电偶腐蚀风险;电泳、粉末喷涂等有机涂层防护能力强。
防腐蚀工艺的验证 行业发展趋势:淘汰含铬工艺,优先采用无铬转化 + 电泳复合体系;高可靠结构件选用微弧氧化;同步推进自修复涂层开发、基体材料耐蚀优化,平衡车规耐蚀、环保以及大型一体化压铸件量产成本。 小结与行业展望 车用镁合金压铸件已经在内饰骨架、三电壳体领域形成增量应用;车身大型一体化结构件还在持续验证;未来依托材料、表面防护工艺升级,镁合金零部件应用将由非承载件逐步向承载件拓展。镁合金钣金冲压件受成型工艺限制,短期难以实现替代。 依据中国汽车工程学会《节能与新能源汽车技术路线图 2.0》,“十五五” 末期(2030 年)牵引性指标:乘用车单车镁合金目标 45 kg。 要达成该目标,需要全产业链协同攻关,解决合金材料开发、表面防护、异种材料连接、产线适配、成本控制等一系列难题,释放镁合金在汽车轻量化领域潜力,支撑汽车行业节能减排、碳中和发展。 |